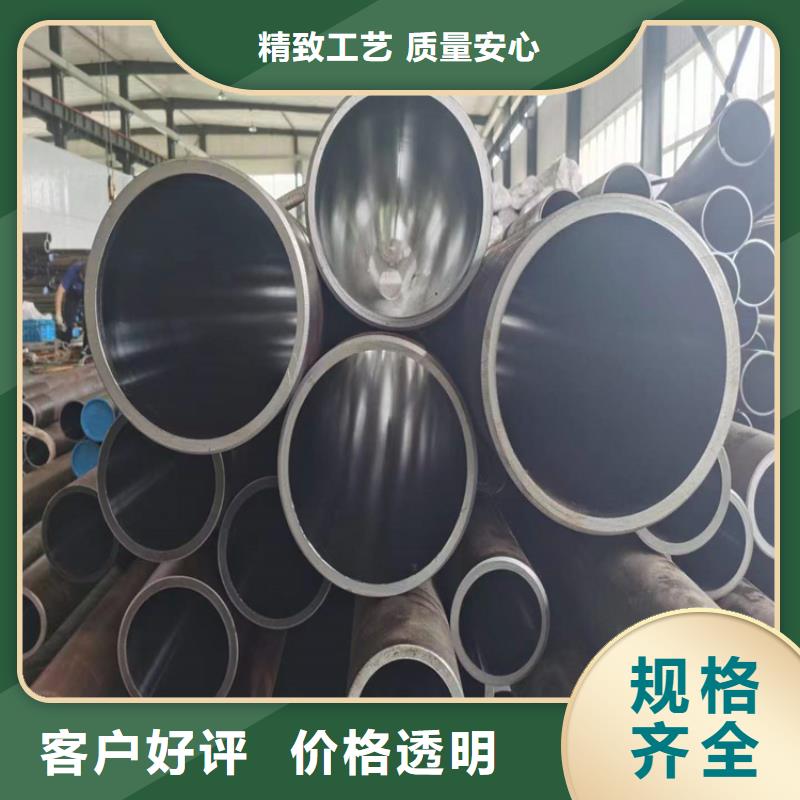
以下是:广东省广州市【滚压管】_珩磨管生产厂家工艺层层把关的产品参数
以下是:广东省广州市【滚压管】_珩磨管生产厂家工艺层层把关的图文视频
【安达珩磨管】持续拓展产品矩阵,现有
花都316不锈钢珩磨管、
南沙珩磨管、
东莞缸筒、
阳江油缸管、
茂名气缸缸筒、
揭阳调质镀铬棒、
江门厚壁珩磨管等,满足不同场景需求。
【滚压管】_珩磨管生产厂家工艺层层把关,
珩磨管液压机械(广州市分公司)为您提供
【滚压管】_珩磨管生产厂家工艺层层把关的资讯,联系人:
高经理,电话:
【13184177133】。 广东省,广州市 广州市地处中国华南地区、珠江下游、濒临南海,地理坐标介于东经112°57′~114°3′、北纬22°26′~23°56′之间,属南亚热带季风气候,气候温和,海洋性气候特征显著。广州市为丘陵地区,地势东北高西南低,背山面海,北部是丘陵山区,东北部为中低山地,中部是丘陵盆地,南部为沿海冲积平原。
准备好领略【滚压管】_珩磨管生产厂家工艺层层把关产品的风采了吗?我们的视频将带您领略产品的每一个细节,从外观到内在,从功能到性能,让您了解它的独特之处。
以下是:广东广州【滚压管】_珩磨管生产厂家工艺层层把关的图文介绍


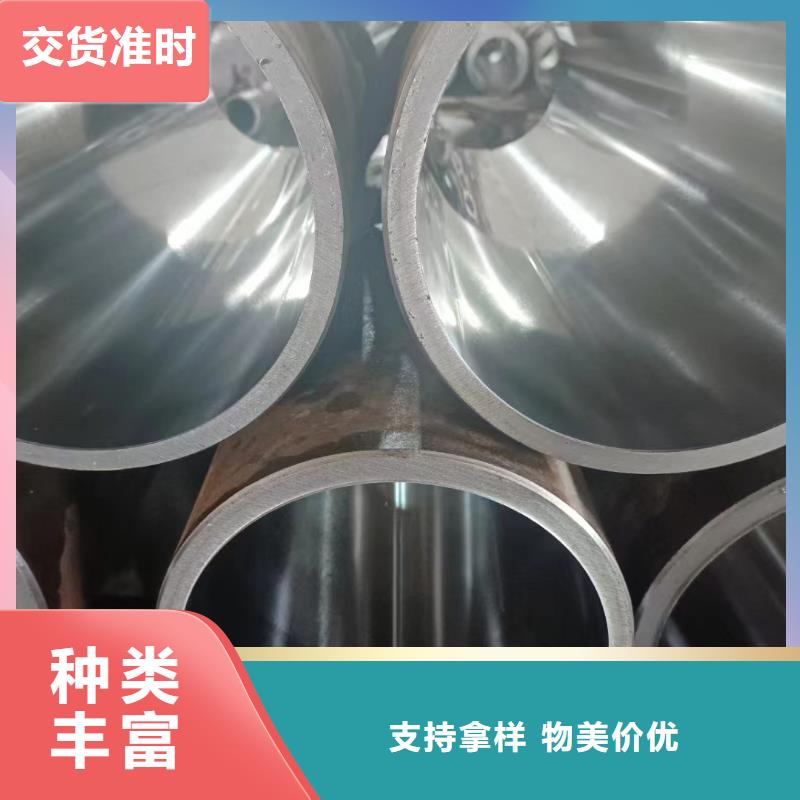
广东广州珩磨管油缸管绗磨管 珩磨管淬火开裂与工件的形状有密切的关系,钢件形状影响珩磨管淬火应力的大小和分布。工件上的缺口、尖角、沟槽、孔穴及断面急剧变化的部位都是珩磨管淬火内应力集中处,是断裂的危险部位。 加热不当 工件在热处理时的加热温度、保温时间和加热设备(炉内气氛)等均能成为珩磨管淬火裂纹的诱因。珩磨管淬火加热温度愈高,淬裂倾向愈大。珩磨管淬火温度升高,加热保温时间延长,使奥氏体晶粒长大,则珩磨管淬火马氏体粗化、脆化,断裂强度降低,这是淬裂倾向增大的根本原因。不容易发生淬裂的加热炉是真空炉,其次按电炉、盐浴炉、火焰炉的顺序排列易于产生珩磨管淬火裂纹。重油炉、燃煤炉等火焰炉是容易发生淬裂的炉型。滚压管


页面所展示的 广东广州本地45#调质活塞杆、广东广州本地附近190调质活塞杆、广州本地附近80调质活塞杆产品可销往江苏、上海、浙江、福建、安徽、江西、山东、山西、河北、河南、北京、天津、辽宁、吉林、黑龙江、内蒙、宁夏、陕西、新疆、青海、湖南、湖北、重庆、四川、贵州、云南、广东、广西、海南等省市和自治区。


广东广州珩磨管油缸管绗磨管相关参数:
可生产规格内径≥20mm,单支长度12米以内,直线度0.2~0.5mm/m,内径公差≤0.1mm,内孔粗糙度0.2~1.6μm。
珩磨管是用4~6根砂条组成的珩磨头对内孔进行光整加工。
珩磨不但生产率高,并且加工精度也很高,一般尺寸精度可达IT5~IT6级,表面粗糙度可达0.8~0.1μm,并且能修正孔的几何形状偏差。
近年来应用塑料(金刚砂)混合压制成的珩磨工,根据不同用途可压制各种形状,使珩磨不仅能用于加工内孔,并能加工外圆、平面、球面及各种特形表面,如外圆表面化的珩磨工具为柱形珩轮,齿轮的珩磨工具为磨料齿轮。
滚压管


广东广州珩磨管油缸管绗磨管正确安装管路,严禁违规装配
2.2.1 软管管路的正确装配
安装软管拧紧螺纹时,注意不要扭曲软管,可在软管上划一条彩线观察;软管直线安装时要有30%左右的长度余量,以适应油温、受拉和振动的需要;软管弯曲处,弯曲半径要大于9倍软管外径,弯曲处到管接头的距离至少等于6倍软管外径;橡胶软管 不要在高温有腐蚀气体的环境中使用;如系统软管较多,应分别安装管夹加以固定或者用橡胶板隔开。
2.2.2 硬管管路的正确安装
硬管管路的安装应横平竖直,尽量减少转弯,并避免交叉;转弯处的半径应大于油管外径的3~5倍;长管道应用标准管夹固定牢固,以防振动和碰撞;管夹相互间距离应符合规定,对振动大的管路,管夹处应装减振垫;在管路与机件连接时,先固定好辅件接头,再固定管路,以防管路受扭,切不可强行安装。(广州长本)
2.3 正确使用维护,严禁污染液压系统
在日常维护工作中,不得随意踩踏、拉压管路,更不允许用金属工具敲打管路,以防出现机械损伤;对露天停放的液压机械或液压设备,应加盖蒙布,做好防尘、防雨雪工作,雨雪过后应及时进行除水、晾晒和除锈;要经常擦去管路表面的油污和尘土,防止管路腐蚀;油液添加和部件拆装时,要严把污染关口,防止将杂物、水分带入系统中。此外,一定要防止把有害的溶剂和液体洒在导管上。滚压管
【滚压管】_珩磨管生产厂家工艺层层把关,珩磨管液压机械(广州市分公司)为您提供【滚压管】_珩磨管生产厂家工艺层层把关产品案例,联系人:高经理,电话:【13184177133】。